 FR
Un plan d’inspection AQL pour des vêtements gainants associe un lot clairement identifié à une méthode d’échantillonnage, à des critères de contrôle et à des règles de décision convenus à l’avance. L’inspecteur examine les unités sélectionnées ; le résultat sert ensuite à décider du sort du lot selon le plan retenu.
L’AQL ne garantit pas l’absence de défauts et ne correspond pas à un pourcentage de pièces défectueuses autorisé dans chaque livraison. Pour rendre le résultat exploitable, définissez aussi les mesures, le mode de comptage et la personne habilitée à libérer la commande.
Que signifie l’AQL dans un accord d’inspection de vêtements gainants ?
L’AQL, ou niveau de qualité acceptable, est un paramètre utilisé dans certains systèmes de contrôle par échantillonnage. Il s’applique avec un plan précis, assorti de règles de sélection et de décision. Il ne suffit donc pas d’inscrire « contrôle AQL » sur un bon de commande pour que l’acheteur et le fournisseur s’entendent sur le travail à réaliser.
L’accord doit notamment préciser la norme et son édition, le type de plan applicable, les conditions de contrôle, les catégories de défauts et la base de comptage. Le plan doit être choisi avec un professionnel compétent en fonction du contexte de la commande. Il comporte des risques statistiques : un lot peut être accepté malgré des défauts, et un autre refusé sur la base du résultat de l’échantillon.
La référence fournie pour ce guide indique qu’ISO 2859-1:2026 est la troisième édition de la norme d’échantillonnage par attributs indexé sur l’AQL, en remplacement de l’édition de 1999. Confirmez avec l’inspecteur l’édition et le dispositif effectivement applicables à votre commande. La simple mention de la norme ne définit ni le lot ni les critères du produit.
Ne calculez pas un nombre de défauts admissibles en multipliant l’AQL par la quantité commandée. La taille d’échantillon et les règles d’acceptation ou de rejet découlent du système et du plan choisis, pas de cette multiplication. Aucun niveau d’AQL ni seuil de décision universel n’est recommandé ici.
Comment définir le lot avant de choisir le plan d’échantillonnage ?
Le lot est l’ensemble de marchandises auquel s’appliquera la décision d’inspection. Il doit être défini avant de sélectionner le plan : une commande commerciale, une expédition et un lot de contrôle ne désignent pas nécessairement le même ensemble.
Consignez au minimum :
- la référence de commande et les références produit concernées ;
- la quantité soumise au contrôle, son état d’achèvement et son emplacement ;
- les tailles, coloris et variantes inclus, ainsi que leurs quantités ;
- l’identification des cartons et les documents reliant leur contenu à la commande ;
- les éventuelles exclusions, livraisons partielles ou marchandises non accessibles ;
- l’unité d’inspection retenue : vêtement, paquet de vente ou autre unité définie.
Cette dernière précision est importante pour les lots vendus par ensemble. Un carton, un paquet contenant plusieurs pièces et une pièce individuelle sont des objets différents. Demandez comment le plan traite le paquet et les vêtements qu’il contient ; ne passez pas d’un décompte en paquets à un décompte en pièces sous la seule appellation « unités ».
Précisez également si plusieurs références ou variantes forment un même lot ou des lots distincts, et faites valider la pertinence de ce choix par l’inspecteur. La répartition des tailles, des coloris et des cartons facilite l’accès aux marchandises, mais ne remplace pas les règles de sélection du plan. Si une partie du lot est inaccessible, le rapport doit le signaler et indiquer les conséquences pour la décision.
Échantillonnage AQL ou contrôle de chaque pièce : que démontre chaque méthode ?
Ces deux approches ne répondent pas tout à fait à la même question. Le contrôle par échantillonnage permet une décision sur un lot selon un système convenu ; le contrôle de chaque pièce examine davantage d’articles pour les caractéristiques effectivement vérifiées.
| Point de comparaison | Contrôle par échantillonnage | Contrôle de chaque pièce |
|---|---|---|
| Périmètre examiné | Unités sélectionnées selon le plan convenu | Toutes les unités comprises dans le périmètre annoncé |
| Résultat | Décision sur le lot selon les règles du plan | Constat sur les caractéristiques contrôlées de chaque unité examinée |
| Limite principale | Les pièces non prélevées ne sont pas examinées | Un défaut peut être manqué ; certains critères peuvent ne pas être contrôlés |
| À préciser | Sélection, taille d’échantillon, comptage et décision | Opérations réalisées, moyens, enregistrement et traitement des pièces écartées |
Un contrôle visuel de chaque vêtement ne démontre pas, à lui seul, la tenue après entretien, la conformité de dimensions non mesurées ou la performance de composants cachés. Les essais destructifs ne peuvent pas non plus être supposés inclus. Dans les deux cas, décrivez les caractéristiques vérifiées et les moyens employés.
Les approches peuvent être complémentaires : par exemple, un contrôle de chaque pièce sur un point particulier peut coexister avec un échantillonnage pour d’autres critères. Il faut alors distinguer les périmètres et les résultats. L’expression « contrôlé à 100 % » ne remplace jamais une description des vérifications réellement effectuées.
Comment distinguer les pièces non conformes des défauts constatés ?
Une pièce non conforme est une unité qui remplit la définition convenue de non-conformité. Une même pièce peut présenter plusieurs défauts. Le nombre de pièces concernées et le nombre de constats sont donc deux mesures différentes ; elles ne doivent pas être additionnées ni désignées indistinctement comme des « pièces défectueuses ».
Prenons un exemple purement fictif : sur 40 vêtements examinés, trois sont concernés. Le premier présente deux constats, le deuxième deux et le troisième un. Le rapport décrit donc trois pièces concernées et cinq constats.
| Indicateur dans cet exemple fictif | Calcul | Résultat |
|---|---|---|
| Proportion de pièces concernées | 3 ÷ 40 | 7,5 % de l’échantillon |
| Nombre de constats | 2 + 2 + 1 | 5 |
| Fréquence des constats | 5 ÷ 40 × 100 | 12,5 constats pour 100 pièces examinées |
Il serait erroné d’appeler ce dernier chiffre un taux de 12,5 % de vêtements défectueux. Ces calculs décrivent uniquement l’exemple : 40 pièces ne constituent pas ici une taille d’échantillon issue d’un plan ISO, et aucun seuil d’acceptation n’est fixé. Ils ne permettent pas de conclure sur l’ensemble d’un lot ou sur la qualité d’un fournisseur.
Avant l’inspection, demandez comment le plan choisi traite plusieurs constats sur une même unité et des constats relevant de catégories différentes. Des références individuelles et, lorsque c’est pertinent, des photographies permettent de reconstituer les totaux et de comprendre la décision.
Quelles règles de défauts et de mesure convenir avec l’AQL ?
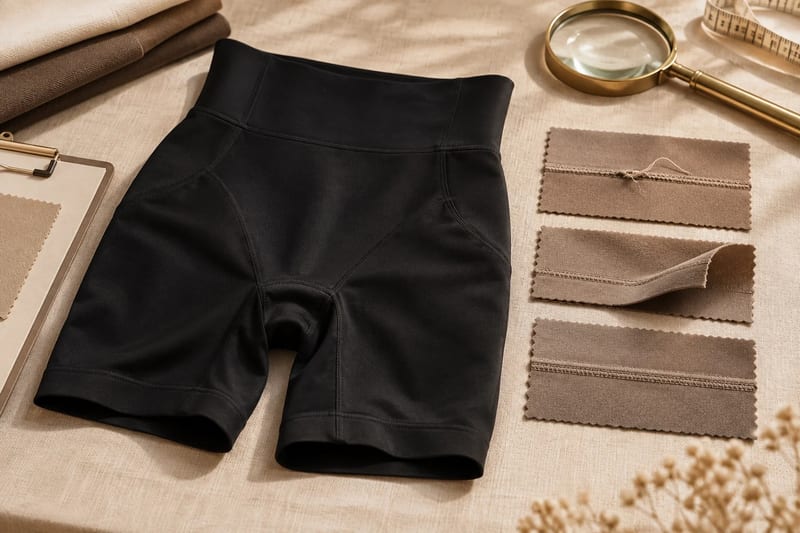
L’AQL ne définit pas ce qu’est une couture inacceptable, une mesure hors tolérance ou une erreur d’étiquetage. Ces critères doivent figurer dans une fiche technique à jour, accompagnée d’un échantillon approuvé lorsque celui-ci sert de référence.
Décrire les défauts et leur classification
Établissez une liste adaptée au produit et à son usage, avec des descriptions suffisamment précises pour limiter les interprétations. Selon la construction du vêtement, elle peut couvrir :
- les coutures, finitions et fils susceptibles d’affecter l’aspect ou l’usage ;
- les taches, accrocs, différences d’aspect et défauts de matière ;
- le montage et le fonctionnement des fermetures, bretelles ou autres composants présents ;
- les erreurs de taille, de composition, de marquage ou de conditionnement ;
- les écarts par rapport aux éléments visuels et aux finitions approuvés.
Définissez les catégories utilisées, souvent dites critiques, majeures et mineures, ainsi que leurs conséquences dans le plan retenu. Ne supposez pas qu’un même défaut aura automatiquement la même classification pour tous les modèles. Prévoyez aussi qui tranche lorsqu’un constat n’est pas décrit ou lorsqu’une pièce présente plusieurs catégories de défauts.
Fixer une méthode de mesure reproductible
Pour un body, un short gainant, une camisole ou une robe gainante, la mesure dépend notamment de la construction et de l’élasticité. Pour chaque dimension contrôlée, indiquez le point et la méthode de mesure, la taille concernée, la valeur cible, l’unité et la tolérance convenue.
Précisez si le vêtement est posé à plat, dans quel état il est mesuré et si une mise en tension est prévue. Convenez des instruments, des conditions et du nombre de pièces mesurées. Les contrôles de dimensions peuvent avoir un périmètre distinct de l’examen visuel : le rapport doit le montrer. N’attribuez pas une tolérance générique à tous les vêtements gainants.
Distinguez enfin les points visuels et dimensionnels des essais de performance ou d’entretien. Si un essai est nécessaire, définissez séparément sa méthode, son échantillon, ses critères, son responsable et son traitement dans la décision de libération.
Que doivent contenir le rapport d’inspection et l’enregistrement de libération ?
Un rapport utile permet de relier les constats aux marchandises réellement présentées et de vérifier comment la décision a été obtenue. Il doit rester exploitable même si l’inspection n’a pas pu être menée comme prévu.
Demandez au minimum :
- L’identification du lot : commande, références, variantes, quantités, unité de comptage et cartons concernés.
- Le contexte du contrôle : date, lieu, identité de l’inspecteur, état des marchandises et documents de référence utilisés.
- Le plan appliqué : norme et édition convenues, paramètres retenus, taille d’échantillon, méthode de sélection et règles de décision applicables.
- Le périmètre réel : opérations réalisées, pièces examinées, mesures et essais effectués, ainsi que les exclusions ou difficultés d’accès.
- Les résultats détaillés : pièces concernées, constats par catégorie, mesures pertinentes, références individuelles et photographies utiles.
- La conclusion selon le plan : résultat motivé, écarts au protocole et questions restant ouvertes.
La libération est une décision distincte du simple dépôt du rapport. Prévoyez un enregistrement lié à la commande et au lot : résultat pris en compte, réserves éventuelles, décision d’autoriser ou non l’expédition, date et personne habilitée. Un lot accepté selon le plan n’est pas automatiquement libre de toute réserve commerciale ou technique.
En cas de résultat non satisfaisant, convenez qui autorise le tri, la correction ou une nouvelle inspection, comment les quantités traitées sont tracées et quel plan s’applique ensuite. Ne remplacez pas le premier rapport : conservez l’historique et reliez les décisions ultérieures aux marchandises effectivement concernées.
Quels fabricants peuvent prendre en charge un périmètre d’inspection AQL convenu ?
Le bon partenaire n’est pas nécessairement celui qui promet simplement un « contrôle AQL ». Il doit pouvoir présenter le lot convenu, donner accès aux marchandises et aux documents nécessaires, puis accepter des critères et responsabilités explicites. Selon l’organisation retenue, le contrôle peut être réalisé par une équipe interne ou par un prestataire d’inspection mandaté ; identifiez qui fait quoi avant la production.
Pour comparer les propositions, vérifiez notamment :
- la possibilité d’identifier les quantités et variantes soumises, y compris en cas de livraison partielle ;
- l’accès aux cartons et la méthode de sélection des unités ;
- la disponibilité de la fiche technique et de l’échantillon approuvé au moment du contrôle ;
- l’aptitude à documenter les mesures, les défauts et les limitations ;
- la procédure de traitement des écarts et l’autorité de libération ;
- l’adéquation du plan proposé à la structure réelle du lot, en particulier pour une première commande.
Demandez la base et les limites du plan effectivement proposé, plutôt que de comparer les fournisseurs sur un seul chiffre AQL. Pour une commande de stock existant, confirmez aussi que les articles, leur conditionnement et les informations nécessaires seront accessibles dans le périmètre convenu.
Comment S-SHAPER peut-il aider à préparer une commande inspectable ?
S-SHAPER propose le développement et la fabrication OEM/ODM de vêtements gainants, ainsi que des services de contrôle qualité et de chaîne d’approvisionnement. Ses possibilités de personnalisation des matières, des tailles et de la marque peuvent être pertinentes pour préparer une fiche produit propre à votre commande. Le catalogue comprend notamment des bodys, shorts gainants, camisoles et robes gainantes.
Pour un projet donné, examinez le service de développement OEM/ODM et les informations sur le contrôle qualité et la conformité, puis confirmez le périmètre d’inspection réellement réalisable. La disponibilité d’un service général ne signifie pas qu’un essai, une certification ou un plan particulier s’applique à chaque produit.
Avant de valider la commande, faites préciser les matières et la construction, les quantités minimales, les échantillons, les délais, les essais et les conditions commerciales. Demandez également comment les documents de production et de conditionnement identifieront le lot présenté à l’inspecteur et qui autorisera sa libération.
Pour avancer, réunissez votre fiche technique, votre répartition prévisionnelle par variante et votre liste de critères, puis faites vérifier ensemble le plan et ses limites par le fournisseur et l’inspecteur choisi.